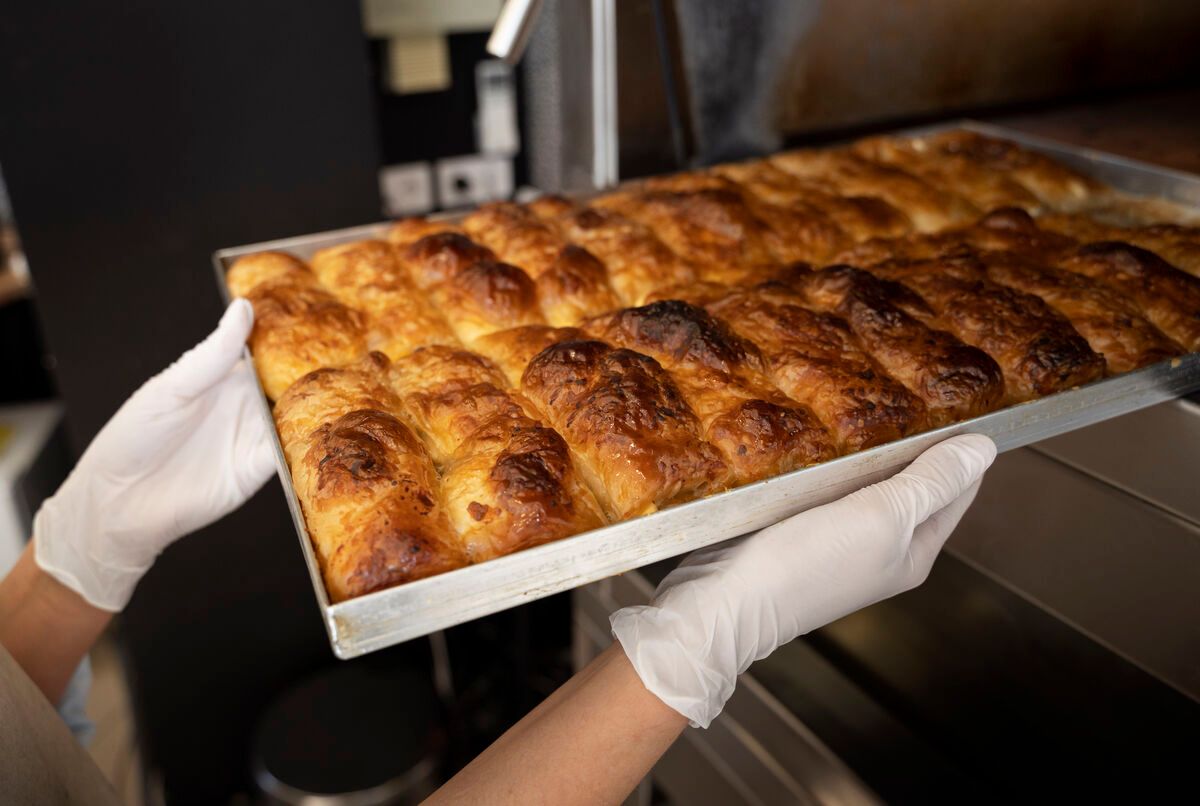
El croissant industrial se produce en una secuencia continua. Amasado, reposo y enfriado, empaste con bomba de grasa y plegado, reducción de espesor, corte de triángulos, relleno opcional, enrollado y salida a crudo congelado, fermentado congelado, precocido u horneado. Es el mismo principio del obrador, capas de masa y grasa que el vapor separa al hornear, llevado a una línea que repite cada paso con los mismos parámetros en cada turno.
Qué es un croissant industrial y qué lo distingue
El croissant es bollería. El RD 496/2010, norma de calidad de confitería, pastelería, bollería y repostería, define la bollería como productos «elaborados básicamente con masa de harinas fermentada» y sometidos a tratamiento térmico. Las masas de hojaldre, en cambio, son pastelería. Esa diferencia marca el proceso. El croissant lleva levadura y fermenta, y el hojaldre no.
El hojaldrado sale de la laminación. Se intercalan capas finas de masa y de grasa sólida plástica mediante ciclos de reducción de espesor y plegado. Al hornear, el agua de la masa se convierte en vapor, queda retenida por la grasa y separa las láminas. En el croissant se suma la expansión de la fermentación (BAKERpedia). La grasa de laminado de un croissant estándar ronda el 25 % sobre la masa, según la misma fuente.
Lo que hace industrial a un croissant no es una fórmula distinta. Es la escala y la repetibilidad. La línea fija el espesor, las capas, el gramaje y la forma de cada pieza, y lo mantiene durante todo el turno.
La secuencia del croissant industrial paso a paso
Las fichas de fabricante describen la producción industrial del croissant en ocho etapas.
| Etapa | Qué ocurre | Dónde se resuelve |
|---|---|---|
| 1. Amasado | Se forma la masa fermentada | Amasadora, antes de la línea |
| 2. Reposo y enfriado | La masa relaja el gluten y baja de temperatura | Cámara o túnel de frío |
| 3. Bomba de grasa y plegado | La grasa se extruye sobre la banda y se pliega hasta el número de capas | Bomba de grasa y plegador |
| 4. Reducción | La banda baja a su espesor y ancho final | Cabezales de laminado y calibradores |
| 5. Corte de triángulos | La banda se corta en triángulos | Cortadora |
| 6. Relleno | Opcional, se dosifica sobre el triángulo | Dosificadora |
| 7. Enrollado | El triángulo se enrolla sobre sí mismo | Enrolladora |
| 8. Destino | Crudo congelado, fermentado congelado, precocido u horneado | Equipos de después de la línea |
Amasado, reposo y enfriado. En el proceso descrito por BAKERpedia, la masa sale de la amasadora a 22-25 °C y pasa un retardo de 8 a 24 horas a 4 °C. La amasadora y el frío no forman parte de la línea de laminado, pero condicionan la masa que entra en ella.
Bomba de grasa y plegado. La bomba o extrusora de grasa deposita una lámina continua de grasa sobre la banda de masa y sustituye el empaste manual del bloque. Después, el plegador en abanico (lapper) o el sistema de corte y apilado (cut and stack) multiplica las capas. Un croissant con empaste inglés y tres vueltas sencillas suma 54 capas de grasa, según BAKERpedia. Las líneas industriales anuncian en ficha hasta 512 capas. El cálculo se detalla en el artículo sobre cálculo de capas de hojaldre y croissant.
Reducción. La banda baja de espesor en muchos pasos pequeños, con rodillos de gran diámetro o cabezales satélite de 10 a 14 rodillos. Es el laminado de baja tensión (stress-free), pensado para no romper la estructura del gluten ni mezclar la grasa con la masa. La sala trabaja entre 10 y 20 °C para que la grasa ni funda ni se vuelva quebradiza (BAKERpedia, Puff Pastry).
Sin coste y sin compromiso
Recibe la propuesta de un fabricante especializado para tu línea de croissant
Indica producto, formatos, capacidad y destino. Tu solicitud llega a un fabricante o integrador especializado con servicio técnico en España.
Solicitar propuestaCorte, relleno y enrollado del croissant
Con la banda ya reducida, la cortadora la divide en triángulos. Si el producto va relleno, la dosificadora deposita el relleno antes del enrollado. La enrolladora da al triángulo entre 3 y 4 vueltas, la forma clásica que describe BAKERpedia.
Las fichas de fabricante publican estas capacidades para el formado del croissant. Son cifras orientativas, no un rendimiento garantizado.
| Equipo | Configuración en ficha | Capacidad orientativa |
|---|---|---|
| Cortadora-enrolladora de croissant | De 2 a 8 filas sin relleno | De 900 a 3.000 piezas por fila y hora, hasta 24.000 piezas/h |
| Cortadora-enrolladora con relleno | De 2 a 5 filas | Hasta 10.000 piezas/h |
| Línea industrial continua | Bandas de 700, 900 o 1.200 mm | De 1.000 a 3.000 kg/h de masa, hasta 150.000 croissants/h |
El relleno reduce el número de filas. La capacidad real depende del gramaje, el formato, las capas y la configuración de cada línea. La cortadora-enrolladora necesita una banda ya laminada, de modo que su ritmo está ligado al del laminado que la alimenta. Los escalones de equipo y lo que conviene pedir en la propuesta están en la página de línea de croissant industrial.
Qué pasa con el croissant después del formado
El croissant formado sale hacia uno de cuatro destinos, según las fichas de fabricante.
- Crudo congelado. Se congela sin fermentar ni cocer.
- Fermentado congelado. Fermenta antes de congelarse.
- Precocido congelado. Se interrumpe la cocción antes de terminarla y se congela.
- Horneado. Se cuece por completo.
La fermentación de un croissant se hace entre 90 y 120 minutos a 26 °C y 75-80 % de humedad relativa, sin superar el punto de fusión de la grasa, y el horneado dura de 10 a 20 minutos a 200 °C (BAKERpedia). Fermentación, horno y ultracongelación son equipos de otros proveedores. Para la línea de laminado son interfaces. Lo que importa es que el ritmo de salida de la enrolladora encaje con su capacidad. Cómo cambia la línea con cada destino se explica en el artículo sobre masas congeladas crudas, fermentadas y precocidas.
Croissant tradicional frente a croissant industrial
El proceso tradicional del croissant ocupa unos tres días, según un fabricante de líneas de croissant. La línea industrial no lo hace desaparecer, lo reordena.
| Aspecto | Proceso tradicional | Línea industrial |
|---|---|---|
| Empaste | Bloque de grasa encerrado a mano en la masa | Bomba de grasa sobre banda continua |
| Capas | Vueltas sencillas o dobles con laminadora | Plegador o corte y apilado |
| Reposos | Unos 30 minutos entre vueltas, en frío | Armarios o túneles de enfriamiento y reposo entre estaciones |
| Formado | Corte y enrollado a mano o semiautomático | Cortadora, dosificadora y enrolladora en línea |
| Salida | Fermentación y horneado en el propio obrador | Crudo congelado, fermentado congelado, precocido u horneado |
La diferencia práctica está en la repetibilidad. En la línea, el espesor, el número de capas y el gramaje no dependen del operario de cada turno. A cambio, la línea exige que la masa y la grasa entren siempre con la misma temperatura y consistencia, porque no hay manos que corrijan sobre la marcha.
Qué define la configuración de una línea de croissant
Las decisiones de proceso que llegan al fabricante son técnicas.
- Formato y gramaje. Mini, estándar o relleno cambian el útil de corte, el ancho de banda y el número de filas.
- Capas y grasa. La línea trabaja con mantequilla en placa o margarina de hojaldre si se dimensiona para ello. La elección condiciona la temperatura de sala, la bomba de grasa y los reposos. Se trata en margarina o mantequilla para hojaldre industrial.
- Alérgenos y limpieza. Leche, huevo, frutos de cáscara, sésamo o soja obligan a limpiar y comprobar el equipo entre producciones, según el Reglamento (UE) 2021/382. Hay líneas en versión de limpieza en seco o en húmeda, según ficha de fabricante.
- Destino y turnos. Determinan la salida de la línea y su ritmo.
El laminado de la banda, que alimenta al formado, se trata en la página de línea de laminado de masa. Si la fábrica produce también napolitana o danés, la configuración se plantea junto a la línea de napolitanas y bollería danesa.
Sin coste y sin compromiso
Solicita la propuesta de un fabricante especializado en líneas de croissant
Tu solicitud llega a un fabricante o integrador especializado, que define la configuración según tu producto y tu capacidad. Sin coste y sin compromiso.
Solicitar propuestaContenido orientativo. Las capacidades citadas proceden de fichas de fabricante y no son un compromiso de rendimiento. La configuración y la conformidad de cada máquina las define su fabricante.